
 供应信息


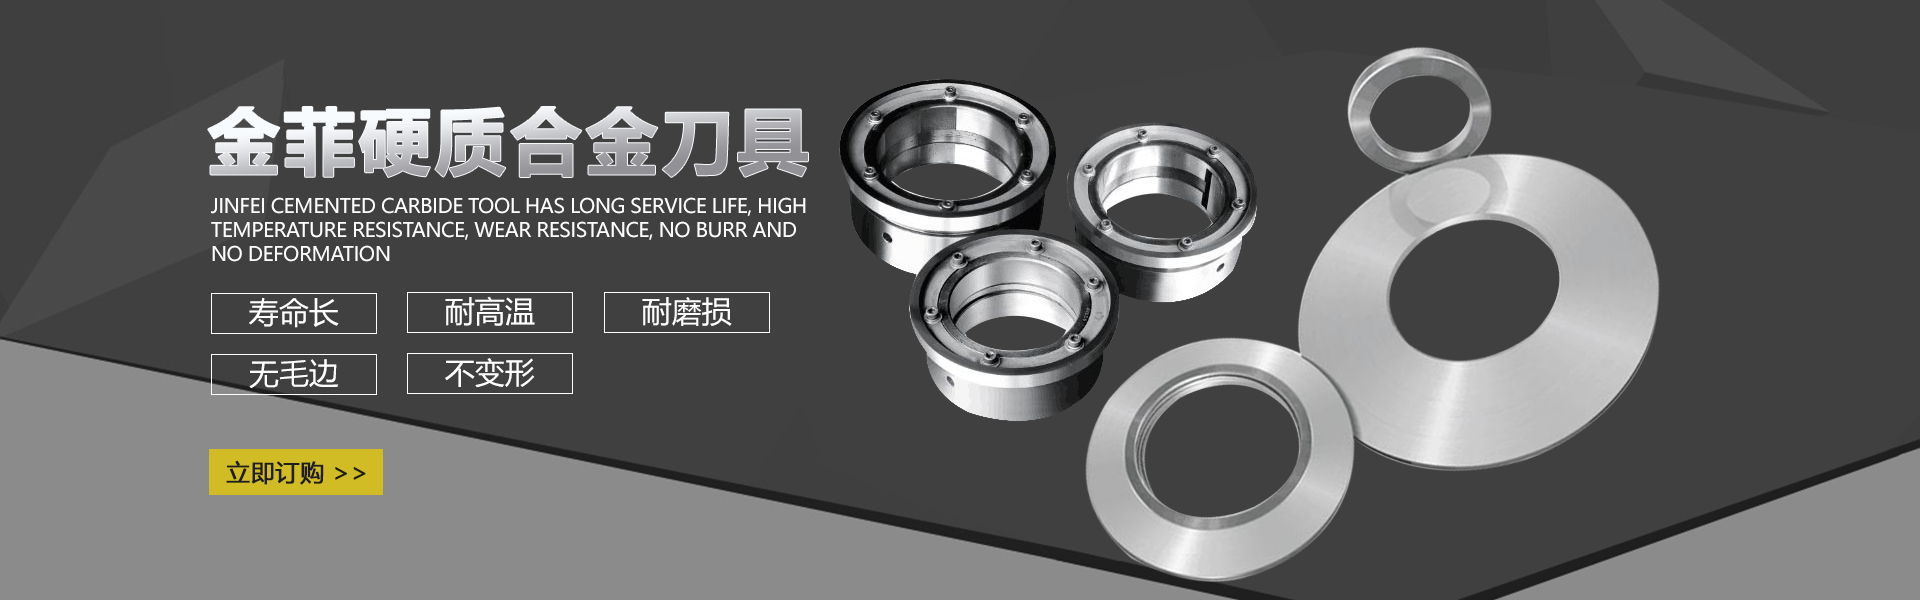
滚剪圆刀的生产工艺主要包括以下步骤:
1.选料:选择的钢材作为原材料,这是保证刀片质量和性能的基础。通常选用高速工具钢等高强度、高硬度的材料以满足剪切需求及耐磨性要求。同时确保所选材料的表面和内部不含有过多的杂质以保证成品质量的一致性。
2.切割与成型:通过锯床将原材切成所需尺寸后锻打或注塑形成初步形状为后续的加工奠定基础;再经过热处理如退火处理消除应力提高韧性以及可塑性便于后续车削及其他机械加工作业顺利进行。3.精细机械加工与处理(淬火+回火):使用车床对成型的粗坯进行精密的车销作业以获取接近终尺寸的形态;然后将工件置于盐浴炉中进行高温淬火热处理后缓慢冷却实现整体的回火的目的是增强硬度提升使用寿命并减少变形量,必要时需采取多次加热-保温-骤冷的过程以获得理想的微观组织结构和力学性能分布特征。此外还可结合校平工装校正形变面以确保平面度符合标准要求以提高产品精度和使用效果。4.检测与质量管控(研磨+抛光):在完成上述主要工序之后还需对产品进行严格的质量检测工作包括对半成品做超声波探伤测试来确保其内部结构无缺陷存在及对终产品进行几何尺寸测量、粗糙度和外观质量检验等环节来满足客户特定应用场景下的高标准严要求的需要同时对不合格品返工直至达标为止而为确保产品的表面光滑刺还会采用数控圆盘抛光机等设备对其进行精细打磨至满足Ra0.8μm以下的低糙程度以便更好地适应于各类自动化生产设备上运行以减少摩擦力造成的损耗问题发生概率和影响范围大小等等方面的考量因素在内了......总之通过以上一系列严谨而复杂的生产工艺流程才能够生产制造出品质且的级别之产物的哦!


滚剪圆刀作为金属板材加工的关键工具,其研究方向主要集中在材料创新、结构优化、制造工艺提升、智能化技术融合及绿色制造五大领域,以应对工业领域对、精密、节能切割的迫切需求。
1.材料科学与表面改性技术
研究聚焦于开发高强韧合金材料,如粉末冶金钢、高速钢基复合材料,结合物理气相沉积(PVD)、化学气相沉积(CVD)等涂层技术制备超硬碳化钛/氮化钛多层梯度涂层。通过激光熔覆技术实现刃口梯度强化,使刀具寿命提升3-5倍。针对新能源汽车高强钢加工需求,开发耐高温氧化(800℃)的陶瓷-金属复合涂层成为新趋势。
2.结构设计与动态特性优化
运用有限元技术建立刀刃-材料-工艺参数耦合模型,优化刀刃曲线方程和间隙补偿算法。研究非对称刃口设计对剪切力的影响规律,开发自适应间隙调整机构。模块化组合刀具系统设计可降低30%换刀时间,而振动谐波抑制技术能提升加工表面质量至Ra0.8μm以下。
3.精密制造与检测技术
重点突破超精密数控磨削技术,实现刃口圆度误差≤2μm、端跳≤5μm的加工精度。在线激光测量系统配合机器学习算法,可实时修正磨削路径误差。研究低温等离子体辅助加工工艺,降低磨削热损伤,提升刃口微观组织均匀性。
4.智能感知与数字孪生技术
集成多光谱传感器和应变片阵列,构建刀具健康状态监测系统。通过振动信号小波分析和温度场重构算法,实现磨损量在线预测精度达±5μm。建立数字孪生模型模拟不同工况下的应力分布,优化切削参数组合,使能耗降低15%-20%。
5.绿色制造与循环利用体系
开发刀具再制造工艺链,通过激光熔覆修复技术使报废刀具恢复95%初始性能。研究微润滑条件下的自清洁涂层技术,减少切削液用量70%以上。建立基于生命周期评价(LCA)的碳足迹模型,指导从原材料到回收的全流程低碳化改造。
当前研究正向着材料-结构-工艺-智能深度集成的方向发展,通过多学科交叉创新,推动滚剪圆刀向超长寿命、自感知、自适应方向演进,为智能制造提供工艺装备支撑。

滚剪圆刀的挑选注意事项
滚剪圆刀是金属板材、塑料薄膜等材料分切加工中的刀具,其性能直接影响切割质量、效率及使用寿命。在挑选时需重点关注以下几点:
1.材料与热处理工艺
优先选择高碳高铬合金工具钢(如Cr12MoV、SKD11)或高速钢(如M2、M35),并确保经过真空淬火+深冷处理工艺,硬度需达到HRC58-62。材料配合合理的热处理能平衡硬度与韧性,避免崩刃或过早磨损。需警惕刀具可能存在的回火不充分或硬度虚标问题。
2.尺寸与加工精度
严格匹配设备参数:直径公差控制在±0.02mm以内,内孔与轴配合间隙≤0.015mm,端面跳动量不超过0.01mm。对于超薄分切(如0.1mm以下箔材),建议选择镜面精磨刀口,粗糙度Ra≤0.2μm。高精度刀具可减少材料毛刺,延长换刀周期。
3.刃口设计与表面处理
根据切割材料选择刃角:金属板材宜用25°-30°锐角刃口,塑料/薄膜推荐35°-40°钝角刃口。刀具可选用PVD涂层(如TiN、AlCrN),耐磨性提升3-5倍。特殊工况(如高温切割)建议采用CVD金刚石涂层刀具。
4.工况适配性
切割不锈钢等高强度材料时,需选用含钴量≥5%的粉末冶金钢;长期高速分切(线速度>150m/min)应配置动平衡等级G6.3以上的刀具。潮湿环境建议选择SUS440C不锈钢材质防锈刀具。
5.品牌与技术服务
优先选择拥有数控慢走丝线切割+五轴磨床生产能力的品牌商,要求提供材质检测报告及硬度分布图。成熟供应商应具备非标定制能力,可针对叠刀量、侧向压力等参数优化刀具结构。
提示:建议采购时进行现场试切,观察切口平整度与毛刺情况,同时监测刀具温升(正常工况应<80℃)。定期维护时需使用对刀仪检测刃口圆度,磨损量超过0.03mm应及时修磨。遵循以上原则可提升切割良率15%-30%,降低综合加工成本。

您好,欢迎莅临金菲刀具,欢迎咨询...
 触屏版二维码 |